Wytłaczane aluminium to jeden z tych materiałów, który spokojnie spaja współczesne życie. Tworzy ramy okienne wokół naszych domów, szyny montażowe za panelami słonecznymi, lekkie części wewnątrz pojazdów elektrycznych i czystą strukturę zautomatyzowanych linii produkcyjnych. W Huilv codziennie produkujemy architektoniczne, fotowoltaiczne i przemysłowe profile aluminiowe, a podstawowa historia wytwarzania wytłaczanego aluminium jest zarówno praktyczna, jak i fascynująca.
Mówiąc najprościej, wytłaczanie to proces kształtowania. Podgrzany kęs aluminium przepychany jest przez stalową matrycę ze starannie wyciętym otworem. Matryca nadaje metalowi kształt przekroju poprzecznego, przypominający wyciskanie ciasta przez ukształtowaną dyszę. Pozostała część procesu polega na kontrolowaniu temperatury, ciśnienia, prędkości, chłodzenia i obróbki cieplnej, tak aby ostateczny profil był prosty, mocny i dokładny wymiarowo.
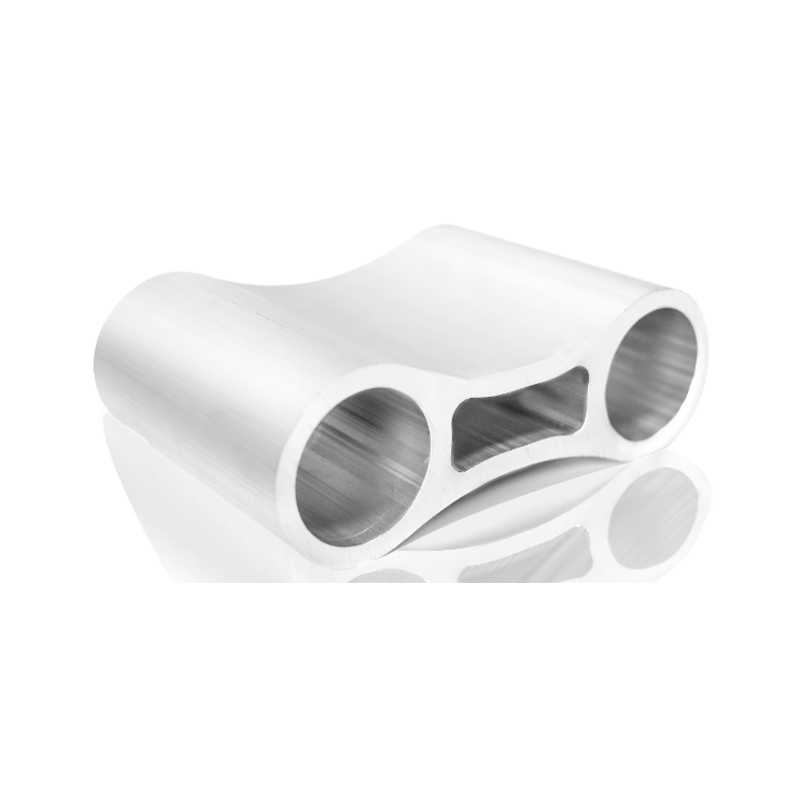
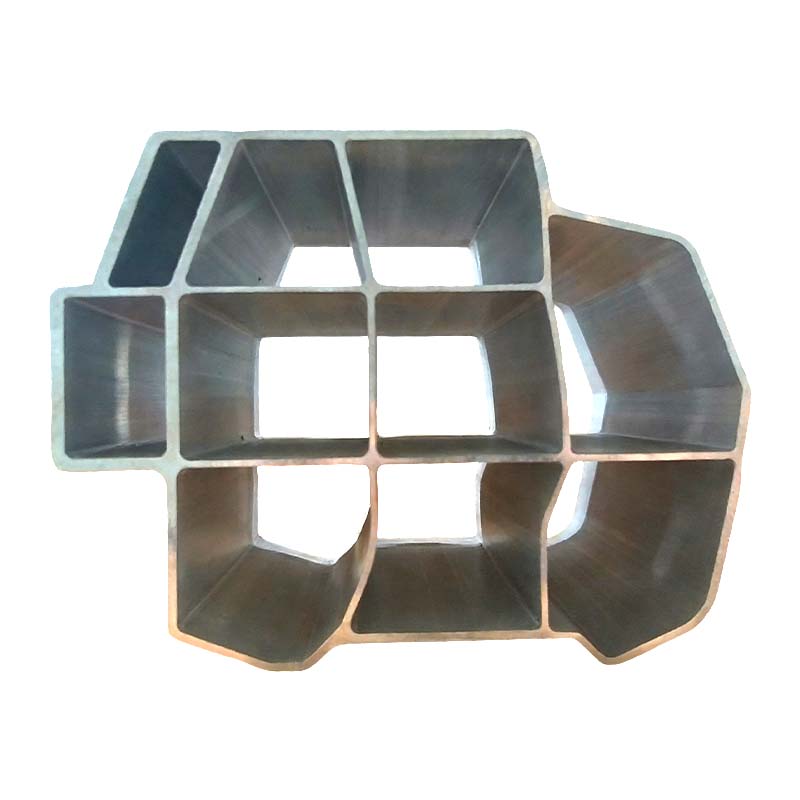
Wytłaczane aluminium to ciągły odcinek aluminium, który został przeciśnięty przez otwór matrycy w celu utworzenia stałego profilu przekroju poprzecznego. Profil ten może mieć postać prostego, litego pręta, półpustego kształtu lub złożonej pustej rury z wewnętrznymi żebrami. Typowe stopy do wytłaczania obejmują 6063, 6061 i 6005A. Wśród nich Aluminium 6063-T5 jest szeroko stosowany w profilach architektonicznych i ogólnego przeznaczenia, ponieważ zapewnia dobrą równowagę między odkształcalnością, odpornością na korozję i wykończeniem powierzchni.
Sercem procesu jest matryca. Zwykle jest wykonany ze stali narzędziowej H13 i obrabiany maszynowo z dokładnym kształtem profilu. W przypadku profili pustych matryca może zawierać trzpień lub iluminator, który umożliwia przepływ metalu wokół rdzenia, a następnie ponowne zespawanie pod ciśnieniem. Jakość matrycy, jej obróbka cieplna i konserwacja wpływają na jakość powierzchni i spójność wymiarową gotowego wytłoczki.
Każde dobre wytłaczanie zaczyna się przed prasą. Surowcem jest kęs aluminiowy, będący kłodą odlewaną z określonego stopu. Stop wybierany jest do końcowego zastosowania. Profil okienny może wymagać doskonałego wykończenia powierzchni i odporności na warunki atmosferyczne, podczas gdy półka na baterie lub skrzynka na baterie mogą wymagać większej wytrzymałości i pochłaniania energii. Kęs jest cięty na odpowiednią długość, sprawdzany pod kątem wad powierzchniowych i czasami homogenizowany w celu poprawy struktury wewnętrznej i właściwości wytłaczania.
Czystość ma znaczenie. Jeśli kęs zawiera zanieczyszczenia, tlenki lub wilgoć, problemy te mogą później ujawnić się w postaci pęcherzy, smug lub słabych odcinków. Doświadczeni wytłaczarki traktują przygotowanie kęsów jako pierwszy punkt kontroli jakości, a nie rutynowy krok.
Kęs jest podgrzewany w piecu indukcyjnym lub piecu opalanym gazem do temperatury, która sprawia, że aluminium jest wystarczająco miękkie, aby płynąć, ale nie na tyle gorące, aby stopiło się lub uległo uszkodzeniu. W przypadku wielu stopów 6xxx temperatura kęsa zazwyczaj mieści się w zakresie od 450 do 500 stopni Celsjusza. Dokładny zakres zależy od stopu, kształtu profilu i konfiguracji prasy.
Matryca jest również wstępnie podgrzewana. Zimna matryca schłodziłaby aluminium w momencie kontaktu, powodując nierówny przepływ metalu i zwiększając ryzyko wad powierzchniowych lub uszkodzenia matrycy. Podgrzewanie wstępne pomaga metalowi płynnie przemieszczać się przez obszary nośne i zapewnia stabilną prędkość wytłaczania.
Gdy kęs osiągnie odpowiednią temperaturę, jest ładowany do pojemnika do wytłaczania. Siłownik hydrauliczny wywiera nacisk przez atrapę bloku, dociskając aluminium do matrycy. Metal jest przepychany przez otwór matrycy i wypływa jako ciągły profil. Wydajność prasy może wahać się od kilkuset ton do kilku tysięcy ton, w zależności od wielkości i złożoności profilu.
Profile pełne są stosunkowo proste, ale profile puste wymagają bardziej zaawansowanych konstrukcji matryc. W matrycy iluminatorowej metal dzieli się na kilka strumieni, przepływa wokół trzpienia, a następnie ponownie łączy się w komorze spawalniczej przed opuszczeniem matrycy. Jeśli temperatura, ciśnienie i prędkość nie są zrównoważone, szwy spawalnicze mogą nie być wystarczająco mocne lub mogą stać się widoczne po anodowaniu. Dlatego też wytłaczanie często określa się jako proces zarówno mechaniczny, jak i metalurgiczny.
Gdy profil opuszcza matrycę, jest on nadal gorący i miękki. Chłodzenie rozpoczyna się natychmiast. Niektóre stopy są chłodzone powietrzem, inne wymagają chłodzenia mgłą wodną lub natrysku. W przypadku stopów do obróbki cieplnej szybkość chłodzenia ma kluczowe znaczenie, ponieważ wpływa na mikrostrukturę i ostatecznie na właściwości mechaniczne. Ten etap jest czasami nazywany hartowaniem w prasie, gdy chłodzenie odbywa się bezpośrednio na wyjściu z prasy.
Jeśli chłodzenie jest zbyt wolne, stop może nie osiągnąć pełnego potencjału wytrzymałościowego. Jeśli jest zbyt szybki lub nierówny, profil może się odkształcić, pęknąć lub powstać niepożądane naprężenia wewnętrzne. Celem jest kontrolowane chłodzenie, które zachowuje kształt podczas przygotowywania metalu do starzenia.
Po ochłodzeniu wytłoczkę rozciąga się lub lekko rozciąga. Rozciąganie może wydawać się proste, ale jest ważnym krokiem korygującym. Pomaga wyprostować profil, złagodzić naprężenia wewnętrzne i poprawić stabilność wymiarową. Stopień rozciągnięcia jest zwykle niewielki, często około jednego do trzech procent, ale należy go dostosować do kształtu stopu i profilu.
Rozciągnięty profil jest następnie cięty na zgrubne długości. Piła może pociąć go na łatwe w obsłudze sekcje w celu dalszej obróbki, takiej jak starzenie, wykańczanie, obróbka skrawaniem lub montaż. W tym momencie profil ma swój podstawowy kształt, ale nie osiągnął jeszcze ostatecznego stanu hartowanego ani powierzchni.
W przypadku wielu wyrobów z wytłaczanego aluminium kolejnym etapem jest sztuczne starzenie. Profile umieszczane są w piecu starzeniowym i utrzymywane w kontrolowanej temperaturze przez określony czas. Typowy cykl dla niektórych stopów 6xxx może wynosić około 350 stopni Fahrenheita przez 10 do 12 godzin, chociaż dokładne parametry zależą od stopu i pożądanego stanu.
Podczas starzenia wewnątrz aluminium zachodzą zmiany metalurgiczne. Pierwiastki stopowe tworzą drobne wydzielenia, które wzmacniają metal, nie niszcząc jego plastyczności. W ten sposób materiał osiąga temperatury takie jak T5 lub T6. Różnica między miękkim profilem a mocnym i trwałym często sprowadza się do dokładnie kontrolowanego cyklu piekarnika.
Gdy profil uzyska odpowiedni charakter, można go wykończyć i obrobić. Typowe wykończenia obejmują anodowanie, malowanie proszkowe, malowanie i szczotkowanie mechaniczne. Anodowanie tworzy ochronną warstwę tlenku i może nadać kolor lub metaliczny wygląd. Malowanie proszkowe zapewnia trwałą, odporną na warunki atmosferyczne powierzchnię do zastosowań architektonicznych i zewnętrznych.
Produkcja może obejmować cięcie do ostatecznej długości, obróbkę CNC, wiercenie, gięcie, frezowanie, gwintowanie i montaż. Niektóre profile stają się gotowymi do montażu systemami okienno-drzwiowymi. Inne stają się ramami paneli słonecznych, komponentami samochodowymi lub ramami maszyn przemysłowych. Proces wytłaczania tworzy kształt, ale wykończenie i produkcja zamieniają go w produkt użytkowy.
Kontrola jakości nie odbywa się tylko na końcu. Przebiega przez cały przepływ pracy. Kęs jest sprawdzany pod kątem stanu stopu i powierzchni. Monitoruje się temperaturę pieca i prędkość wytłaczania. Profil jest sprawdzany pod kątem wymiarów, prostoliniowości, skrętu, wad powierzchniowych i grubości ścianki. Po starzeniu próbki można badać pod kątem twardości i właściwości mechanicznych. Na koniec gotowy profil jest ponownie sprawdzany przed pakowaniem lub montażem.
Istotna jest także identyfikowalność. Jeśli klient później zapyta o partię, doświadczony producent powinien być w stanie połączyć gotowy profil z partią kęsów, przebiegiem wytłaczania i cyklem obróbki cieplnej. Ta dyscyplina oddziela stałą produkcję od sporadycznych dobrych wyników.
| Scena | Główna akcja | Dlaczego to ma znaczenie |
|---|---|---|
| Przygotowanie kęsów | Wybierz stop, wytnij, sprawdź i wyczyść kęs | Zapobiega zanieczyszczeniom i wspomaga stały przepływ metalu |
| Ogrzewanie | Podgrzej kęs i matrycę do odpowiedniej temperatury | Sprawia, że aluminium jest wystarczająco miękkie, aby wytłaczać je bez topienia |
| Wytłaczanie | Przepchnij kęs przez matrycę pod wysokim ciśnieniem | Tworzy kształt profilu przekroju poprzecznego |
| Chłodzenie i hartowanie | Kontroluj chłodzenie, gdy profil opuszcza matrycę | Wpływa na mikrostrukturę, wytrzymałość i zniekształcenia |
| Rozciąganie i cięcie | Wyprostuj, odpręż i przytnij na odpowiednią długość | Poprawia prostoliniowość i stabilność wymiarową |
| Starzenie się | Profile grzewcze w starzejącym się piekarniku | Rozwija T5, T6 lub inne wymagane temperamenty |
| Wykończenie i produkcja | Anoduj, powlekaj, obrabiaj, zginaj i składaj | Zamienia profil w gotowy produkt użytkowy |
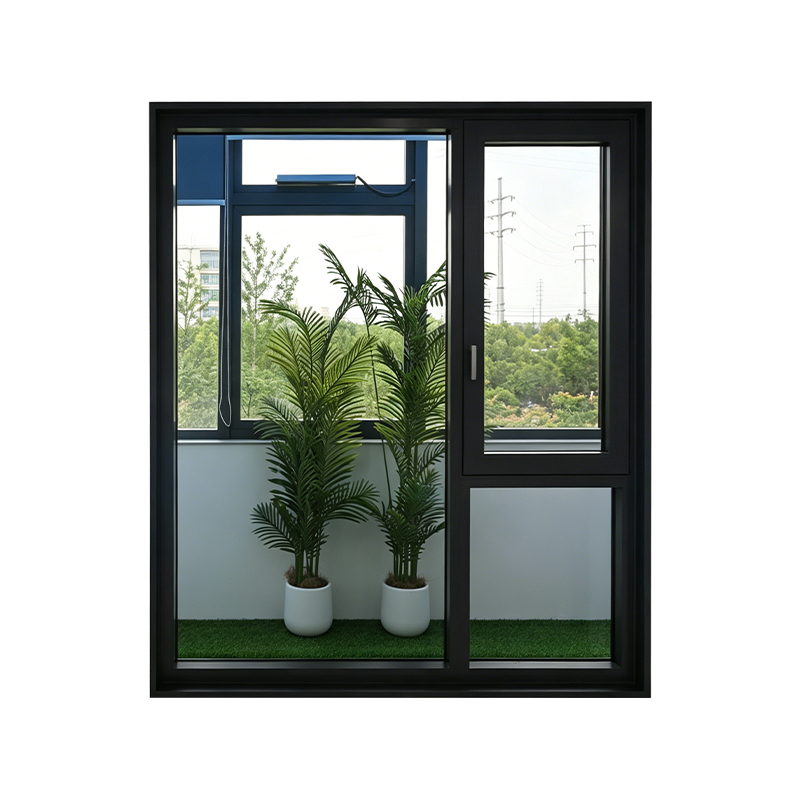
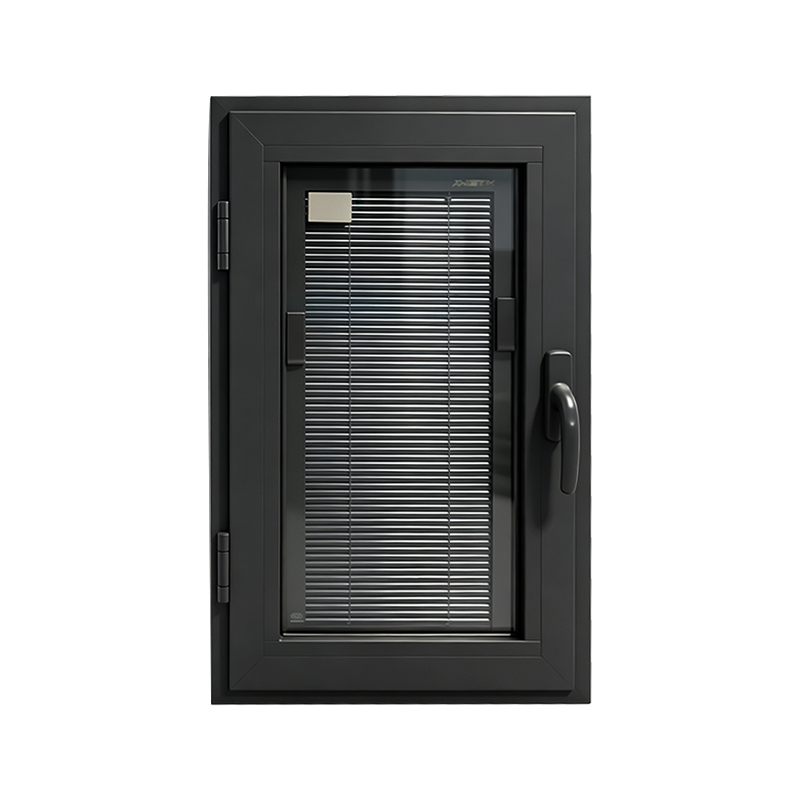
Profile architektoniczne należą do najbardziej znanych produktów z wytłaczanego aluminium. Stają się ramami okiennymi, ościeżnicami drzwi, systemami ścian osłonowych, osłonami przeciwsłonecznymi, balustradami balkonowymi i systemami żaluzji. Profile te wymagają gładkich powierzchni, dokładnych wymiarów i niezawodnej odporności na warunki atmosferyczne. Produkty takie jak nietermiczne profile okienne pokaż, jak wytłaczanie wspiera zarówno funkcję, jak i wygląd budynków.
W branży fotowoltaicznej wytłaczane aluminium jest wykorzystywane do ram paneli słonecznych i wsporników montażowych. Profile te muszą wytrzymać ekspozycję na zewnątrz, obciążenie wiatrem i zmiany temperatury, jednocześnie zapewniając bezpieczeństwo modułów słonecznych przez lata. Dobrze zaprojektowana rama jest lekka, mocna i odporna na korozję.
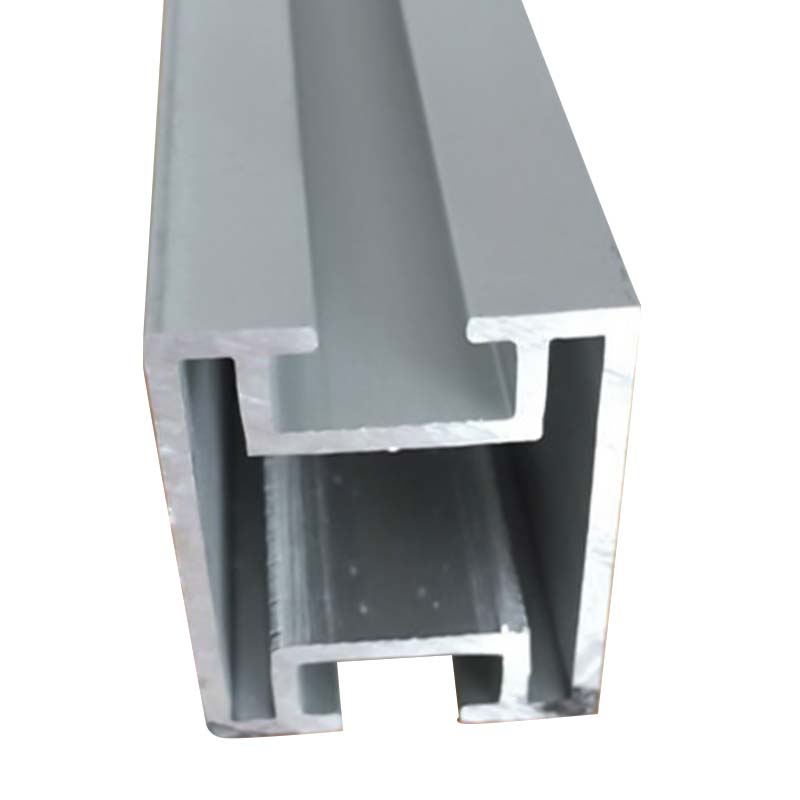 Aluminiowe profile ramowe do paneli słonecznych do modułów fotowoltaicznych Lekkie, odporne na korozję profile aluminiowe do ram paneli fotowoltaicznych i wsporników montażowych, dostosowane do zewnętrznych instalacji fotowoltaicznych wymagających długotrwałej ochrony modułu. Zobacz produkt →
Kolejnym ważnym obszarem jest zmniejszenie masy pojazdów. Wytłaczane aluminium pomaga zmniejszyć masę pojazdu, zachowując jednocześnie odporność na zderzenia i integralność konstrukcji. Profile można stosować do zderzaków, półek na akumulatory, belek zderzaków, belek progów, obudów silników i innych komponentów. Części te często wymagają wąskich tolerancji, specjalistycznych stopów i głębokiej obróbki, takiej jak obróbka CNC i zgrzewanie tarciowe z przemieszaniem.
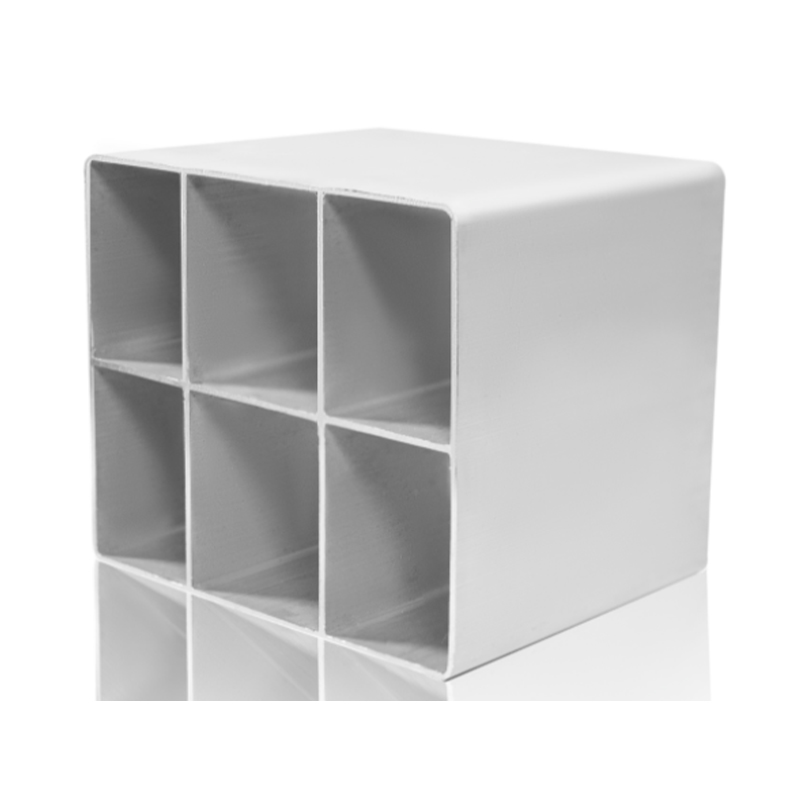
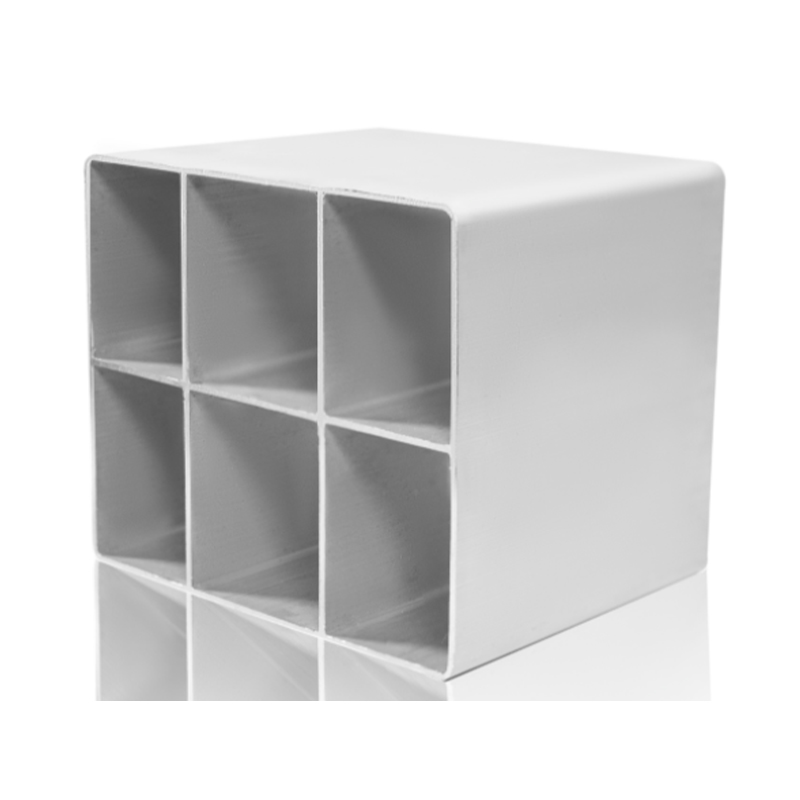 Profile aluminiowe do pojazdów samochodowych Crash Box do pochłaniania energii uderzenia Lekkie profile z wytłaczanego aluminium do samochodowych skrzyń awaryjnych, umieszczone w lekkim pojeździe, aby pomóc absorbować energię uderzenia i wspierać bezpieczeństwo. Zobacz produkt →
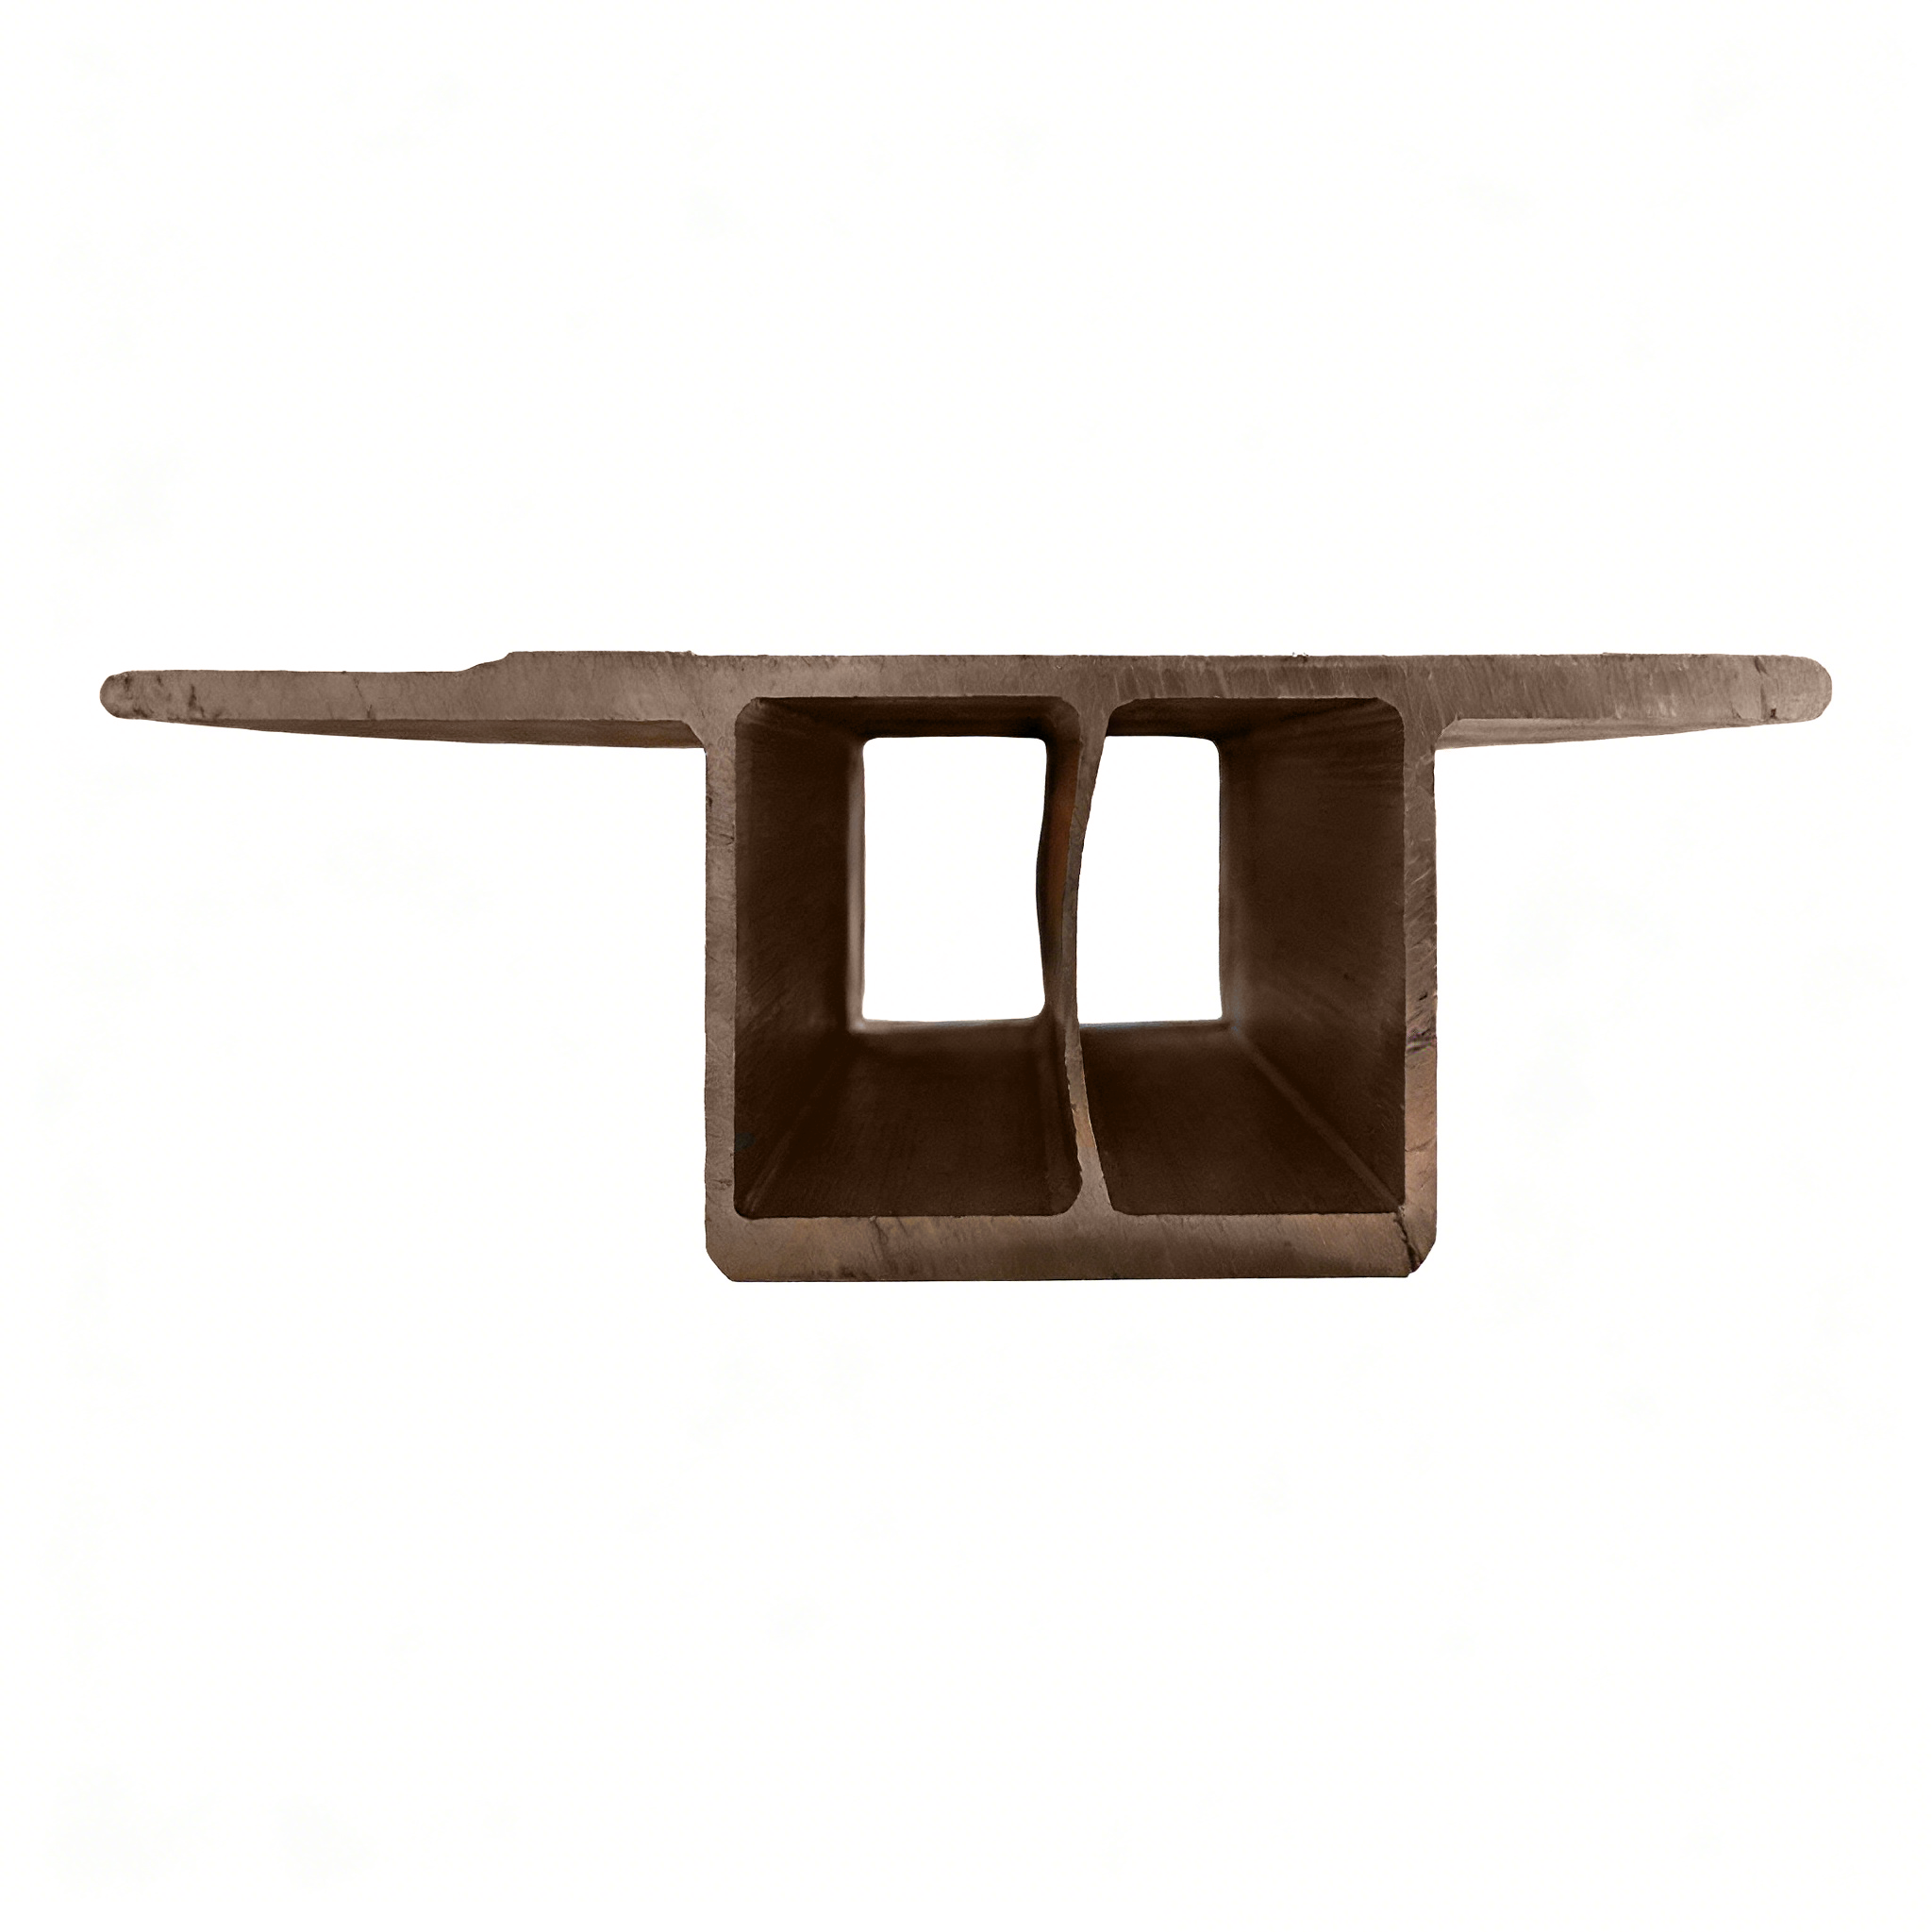
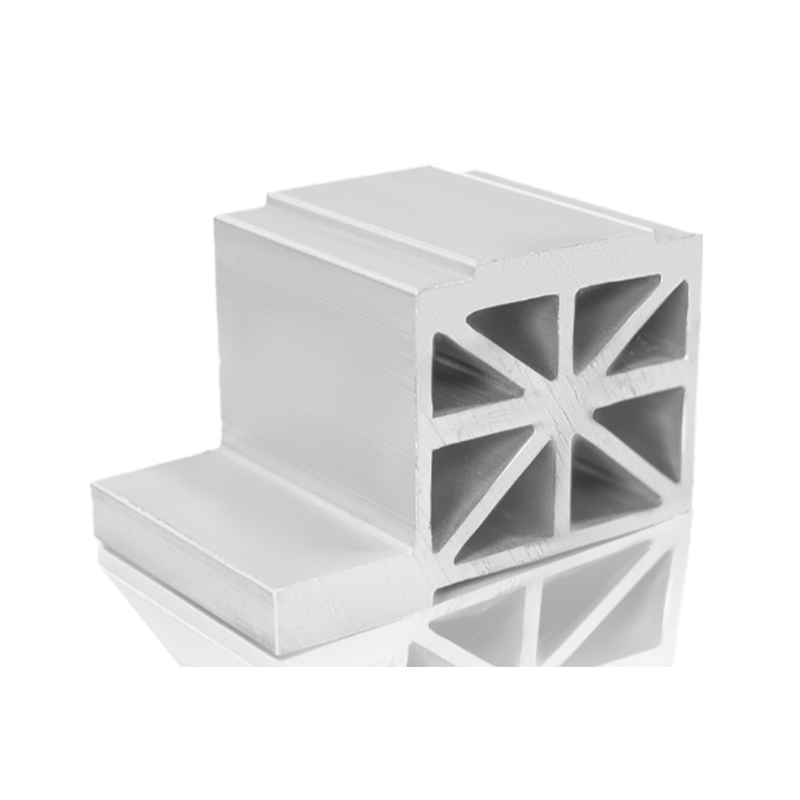 Profile aluminiowe półek na akumulatory do pojazdów nowej generacji Wytrzymałe, lekkie profile wytłaczane z aluminium do kaset akumulatorowych pojazdów nowej generacji, zapewniające odprowadzanie ciepła i wsparcie strukturalne w systemach akumulatorowych. Zobacz produkt →
Wytłaczanie przemysłowe obejmuje również szeroki zakres. Ramy linii montażowych, osłony maszyn, stanowiska pracy, ramy urządzeń medycznych i konstrukcje automatyki opierają się na profilach aluminiowych, ponieważ są modułowe, łatwe w montażu i odporne na korozję. W tych zastosowaniach spójność wymiarowa i czysta powierzchnia są często tak samo ważne, jak surowa wytrzymałość.
Wytłaczane aluminium oferuje niezwykłe połączenie właściwości. Jest lekki, ale wystarczająco mocny do zastosowań konstrukcyjnych. Jest odporny na korozję, ponieważ na jego powierzchni tworzy się naturalna warstwa tlenku. Dobrze przewodzi ciepło i prąd, dzięki czemu jest przydatny do radiatorów i obudów elektrycznych. Można go wielokrotnie poddawać recyklingowi bez utraty jego podstawowych właściwości. Co najważniejsze, można go formować w złożone przekroje poprzeczne, których produkcja w drodze samej obróbki skrawaniem lub spawania byłaby trudna lub kosztowna.
Ta swoboda projektowania jest powodem, dla którego inżynierowie wciąż wracają do wytłaczania. Pojedyncza matryca może wyprodukować tysiące identycznych profili ze zintegrowanymi żebrami, kanałami, otworami na śruby i elementami zatrzaskowymi. Proces jest wydajny pod względem skali, a jednocześnie wystarczająco elastyczny w przypadku niestandardowych projektów, krótkich serii produkcyjnych i ciągłego udoskonalania produktów.
Wiedza o tym, jak produkowane jest wytłaczane aluminium, jest przydatna, ale wybór odpowiedniego partnera produkcyjnego jest równie ważny. Niezawodna wytłaczarka rozumie wybór stopu, projekt matrycy, kontrolę prasy, chłodzenie, starzenie, wykańczanie i kontrolę jakości. Wiedza ta pomaga zapobiegać kosztownym opóźnieniom i zapewnia, że ostateczny profil będzie działał zgodnie z oczekiwaniami w swoim zastosowaniu.
W Huilv produkujemy profile aluminiowe dla architektury, fotowoltaiki, lekkich elementów samochodowych i urządzeń przemysłowych. Nasze doświadczenie obejmuje całą drogę od kęsa do gotowego profilu, łącznie z głęboką obróbką i montażem. Wierzymy, że dobre wytłaczanie nie polega tylko na przepychaniu metalu przez matrycę. Chodzi o kontrolowanie każdej zmiennej i zwracanie uwagi na to, czego faktycznie potrzebuje klient.
Proces wytłaczania aluminium rozpoczyna się od podgrzanego kęsa i precyzyjnie obrobionej matrycy, ale po drodze zależy od dziesiątek drobnych decyzji. Temperatura, ciśnienie, prędkość, chłodzenie, rozciąganie, starzenie i wykończenie wpływają na końcowy wynik. Jeśli te etapy zostaną wykonane ostrożnie, wytłaczane aluminium stanie się jednym z najbardziej wszechstronnych i niezawodnych materiałów w nowoczesnej produkcji.
Niezależnie od tego, czy opracowujesz system okienny, rozwiązanie do montażu paneli słonecznych, komponent samochodowy czy ramę przemysłową, zrozumienie procesu pomoże Ci zadawać lepsze pytania i dokonywać lepszych wyborów. A jeśli kiedykolwiek będziesz chciał zobaczyć, jak to wszystko się składa, zespół Huilv zawsze chętnie porozmawia o aluminium.
 +86-19156366875
 Nr 1016, Baocheng Road, Strefa Rozwoju Gospodarczego i Technologicznego, miasto Xuancheng, prowincja Anhui, Chiny
Prawa autorskie © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Wszelkie prawa zastrzeżone
Producenci profili aluminiowych